

Une équipe de maintenance d'une usine de moulage par injection remplace le même joint torique en nitrile dans l'unité hydraulique toutes les trois semaines. L'huile est à base minérale, la température du carter reste inférieure à 90 °C et le joint est de la bonne taille et de la bonne section. Rien dans l'installation ne semble faux. Ce qui n’a jamais été écrit, c’est la teneur en acrylonitrile du composé, et cette simple omission explique l’échec répété.
Le Buna N est du caoutchouc nitrile butadiène, désormais presque toujours écrit NBR. Presque toutes les questions de performances à ce sujet renvoient à deux décisions prises bien avant le moulage de la pièce : la quantité d'acrylonitrile copolymérisée dans la chaîne et le système de durcissement choisi par le préparateur. Choisissez les deux délibérément et Buna N devient l’une des voies fiables les moins chères vers la résistance à l’huile. Laissez l’un ou l’autre au hasard, et aucun resserrage, graissage ou nouvelle commande ne retiendra le joint.
Buna N, NBR et Nitrile : un matériau, trois étiquettes
Buna est une contraction du butadiène et du sodium, le catalyseur sodique à l'origine du procédé de polymérisation en émulsion commercialisé en Allemagne dans les années 1930. Buna S est devenu le SBR d'aujourd'hui. Le Buna N est devenu la famille des nitriles, fabriqués par copolymérisation du butadiène avec de l'acrylonitrile. L'ancien nom apparaît toujours sur les anciens dessins, les spécifications de défense et les listes européennes de pièces de rechange, c'est pourquoi une seule fiche technique peut porter à la fois « Buna N » et « NBR » sans aucune contradiction.
Chimiquement, les deux sont identiques. La norme ISO 1629 désigne le polymère NBR, tandis que l'ASTM D2000 décrit un composé fini au moyen d'une ligne qui code la dureté, la résistance à la traction, les limites de vieillissement thermique et la résistance aux fluides. Le raccourci pratique est encore plus simple : Buna N désigne un caoutchouc dont le squelette est du butadiène insaturé, dont la polarité provient des groupes nitrile et dont la résistance à l'huile augmente avec la part de nitrile de la chaîne.
La teneur en acrylonitrile définit la résistance à l'huile et la flexibilité au froid
L'acrylonitrile, généralement abrégé en ACN, est le premier numéro qu'un acheteur devrait demander. Les qualités commerciales contiennent environ 18 à 50 pour cent d'ACN en poids. L'augmentation de l'ACN augmente la polarité, ce qui pousse la résistance à l'huile, au carburant et aux solvants vers le haut et entraîne avec elle la température de transition vitreuse. Le même changement durcit généralement le composé, réduit le rebond et rend le mélange et le calandrage plus exigeants sur la ligne.
| Contenu ACN | Résistance à l'huile et au carburant | Limite de basse température pratique | Applications typiques |
|---|---|---|---|
| 18-20% | Foire | -50 °C | Joints basse température, mécanique générale |
| 28-33% | Bon | -40 °C | Tuyaux, joints, joints toriques, cache-rouleaux |
| 36-41% | Très bien | -25 °C | Conduites de carburant, joints d'étanchéité, composants hydrauliques |
| 45-50% | Excellent | -15 °C | Joints de raffinerie et de système de carburant, contact solvant |
Deux qualités ayant la même dureté Shore A de 70 peuvent se comporter complètement différemment dans un même puisard si leurs teneurs en ACN sont de 28 et 41 pour cent. C'est pourquoi la dureté seule constitue une spécification d'achat faible pour Buna N, et pourquoi un fournisseur qui ne peut pas préciser la gamme ACN est un fournisseur qui mérite d'être interrogé.
Où Buna N fonctionne et où il échoue
La température de service continu du Buna N durci au soufre varie d'environ -40 °C à 100 °C, avec de courtes excursions jusqu'à 120 °C tolérables à l'air. Les qualités durcies au peroxyde échangent une certaine flexibilité de traitement contre un meilleur vieillissement thermique et une déformation rémanente à la compression inférieure, et peuvent se maintenir à une température plus proche de 120 °C sur une base continue. En dessous de -25 °C, les qualités standards se raidissent sensiblement et l’énergie des joints diminue.
Les fluides qui combattent le Buna N méritent d’être mémorisés, car ils sont courants dans les plantes qui utilisent également de l’huile minérale :
- Cétones et esters, dont MEK, acétone et acétate d'éthyle
- Fluides hydrauliques à base d'esters de phosphate utilisés dans les avions et certains systèmes de turbines
- Acides forts, agents oxydants concentrés et amines aromatiques
- Ozone, lumière ultraviolette et lumière directe du soleil prolongée
- Solvants aromatiques et chlorés à haute concentration
Aucune de ces limitations n'est exotique, mais elles sont fréquemment découvertes après l'installation plutôt qu'avant l'achat. Pour les travaux extérieurs ou exposés à l’ozone, un mélange NBR/PVC prolonge la durée de vie moyennant un certain coût en termes de compression rémanente. Lorsque la fenêtre de température est plus large ou que la liste chimique est plus longue, changer de famille de polymères est la réponse technique honnête plutôt que de forcer Buna N à faire un travail pour lequel il n'a jamais été formulé.
Composition : où la spécification est gagnée ou perdue
Le mixage est l’étape qui crée la plupart des échecs de Buna N. Le squelette du butadiène insaturé se cisaille facilement, la mastication est donc courte et un mélange excessif risque de brûler. Les qualités à haute teneur en ACN absorbent rapidement les plastifiants et l'huile de traitement et deviennent collantes, tandis que les qualités à faible ACN absorbent l'huile lentement et nécessitent des cycles plus longs. Les températures de décharge sont normalement maintenues entre 110 °C et 140 °C, et les accélérateurs sont ajoutés sur un broyeur ouvert et froid plutôt qu'à l'intérieur du mélangeur interne.
Les mélangeurs internes gèrent le mélange maître, les broyeurs ouverts le finalisent et les malaxeurs sont souvent le meilleur choix pour les composés fortement chargés ou très chargés. Les mécanismes derrière ce choix sont abordés dans ce guide pratique pour comment les pétrins en caoutchouc optimisent l'efficacité du mélange , qui mérite d'être lu avant de spécifier les temps de cycle pour un lot à ACN élevé.
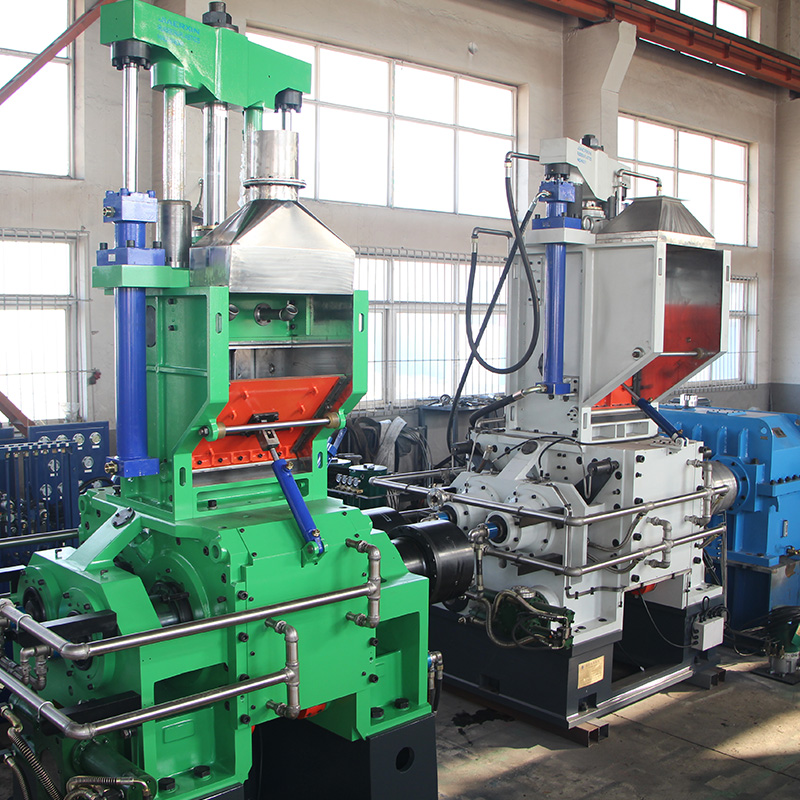 Machine Banbury en caoutchouc Dans le domaine de la transformation moderne du caoutchouc et du plastique, des équipements de production efficaces, économes en énergie et respectueux de l'environnement sont devenus la clé pour améliorer le c... Voir le produit →
Le système de durcissement compte tout autant que le mélange. Le soufre avec un accélérateur sulfénamide offre une bonne résistance à la déchirure, une bonne durée de vie à la fatigue et un traitement indulgent. Le durcissement du peroxyde avec un peroxyde de dialkyle produit des réticulations carbone-carbone qui résistent au vieillissement thermique et maintiennent bien mieux la compression, au prix d'une déchirure à chaud moins bonne et d'un composé qui doit être mélangé et stocké avec plus de soin. Pour les joints soumis à une charge à 100 °C ou plus, cet échange vaut généralement la peine d’être accepté.
Façonnage et durcissement des pièces Buna N
Une fois composé, Buna N suit les itinéraires habituels de traitement du caoutchouc. Les calandres produisent des feuilles et des écrémés, les extrudeuses produisent des revêtements de tuyaux, des coupe-froid et des profilés, et le moulage par compression, transfert ou injection produit les joints et tampons que la plupart des gens associent au matériau. Chaque voie impose ses propres limites : les composés à haute teneur en ACN sont plus rigides lors du calandrage et plus sujets au gonflement lors de l'extrusion.
La vulcanisation s'effectue normalement entre 150 °C et 170 °C. Une règle de travail pour les sections minces est d'environ une minute par millimètre d'épaisseur plus deux à trois minutes de séjour à 160 °C, mais la courbe de durcissement fournie avec le lot prévaut toujours sur une règle empirique. La pression du plateau doit être suffisamment élevée pour fermer le moule et supprimer la porosité sans comprimer le composé sur les bords. Les sections épaisses et les grands tampons doivent être durcis lentement, car l'extérieur d'une pièce chaude peut être complètement durci alors que le noyau est encore mou, et ce gradient n'apparaît que plus tard comme une défaillance de compression.
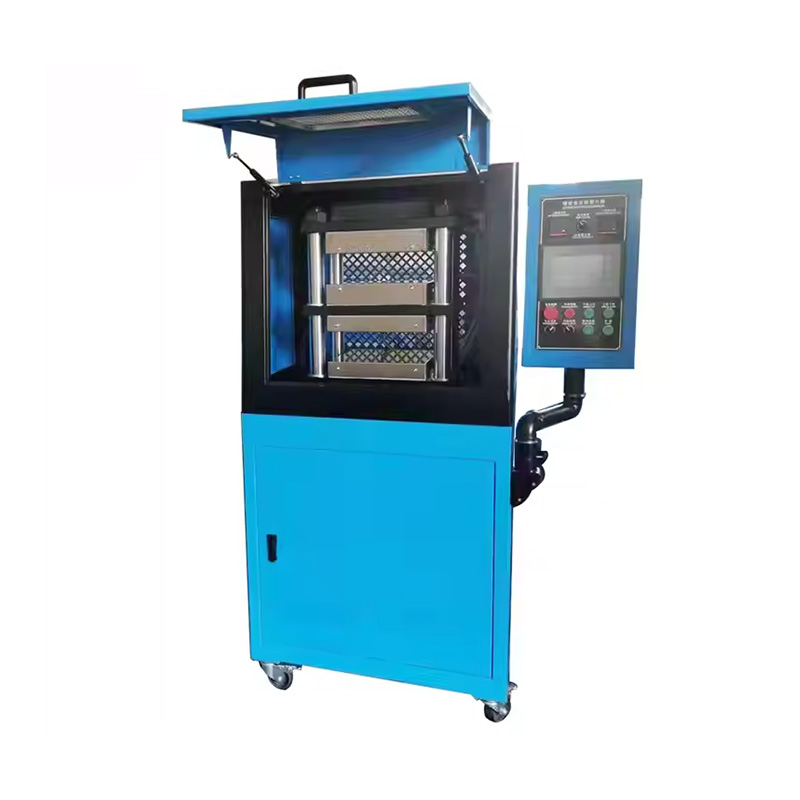 Fournisseurs de machines de presse de vulcanisation de plaques de caoutchouc Malaxeur de caoutchouc Voir le produit →
Pour les pièces durcies au peroxyde, une post-durcissement par étapes dans un four élimine les produits de décomposition volatils et stabilise le réseau. Le sauter laisse un composé qui sent, tache et continue de changer de dureté en service.
Spécification de la feuille Buna N : une courte liste de contrôle
C'est dans les feuilles de caoutchouc industrielles que les spécifications vagues coûtent le plus cher, car les défaillances apparaissent des mois après la découpe et l'installation du matériau. Avant de confirmer un bon de commande, confirmez chaque élément ci-dessous.
- Plage ACN ou objectif explicite de résistance à l'huile, comme une limite de gonflement de volume après un test d'immersion.
- Une légende de ligne ASTM D2000 plutôt qu'une seule description commerciale
- Dureté avec une tolérance indiquée, normalement plus ou moins 5 Shore A
- Epaisseur et tolérance d'épaisseur, notamment pour les joints découpés en tôle
- Système de durcissement, car il détermine la déformation rémanente à la compression et le comportement au vieillissement thermique
- Limite de compression à la température de service réelle
- Exigences relatives à la finition de surface, à l'insertion du tissu et au support
La gamme complète de produits en feuilles, tapis et courroies construits sur cette chimie est décrite sous la rubrique du site. solutions de produits en caoutchouc , qui constitue une référence utile pour faire correspondre un composé à une application avant de passer une commande.
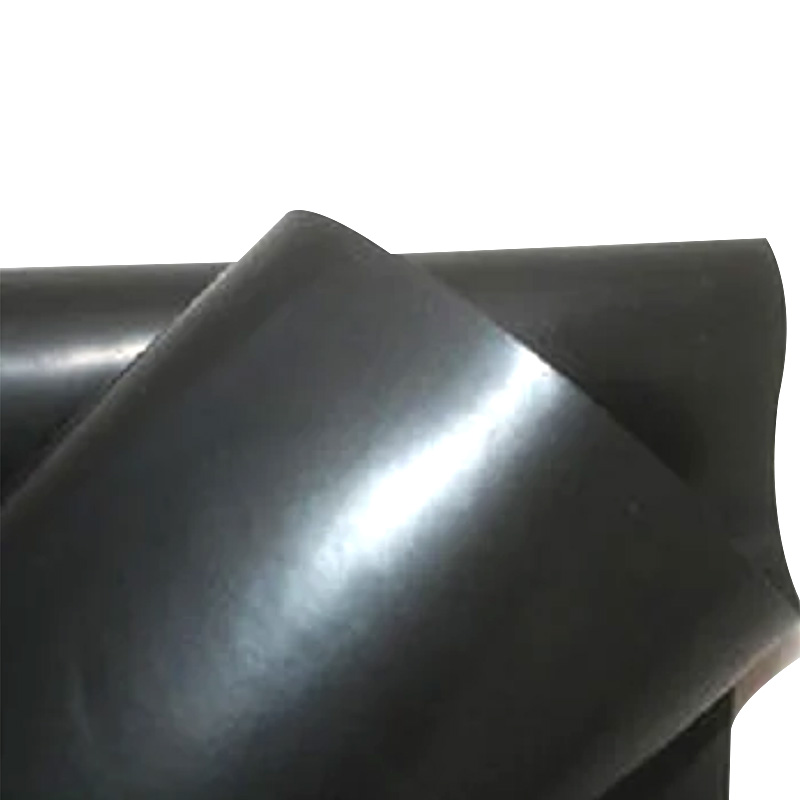 Feuille de caoutchouc NBR La feuille de caoutchouc néoprène est une feuille de caoutchouc haute performance fabriquée à partir de caoutchouc chloroprène (CR, caoutchouc chloroprène) comme matière première principale par calandrage ou moulage vu... Voir le produit →
Modèles d'échec qui méritent d'être reconnus tôt
- Un gonflement uniforme sur l'ensemble du joint indique généralement un mauvais grade d'ACN pour le fluide, et non un lot défectueux.
- Le durcissement et la fissuration de la surface sur plusieurs mois dans une installation extérieure constituent une attaque par l'ozone et nécessitent un mélange ou un polymère différent.
- L'aplatissement permanent sur une face après des semaines sous charge est une compression élevée résultant d'une cure de soufre là où une cure de peroxyde était nécessaire.
- Une dureté inégale sur un tampon épais indique un cycle de durcissement incomplet ou un temps de séjour du plateau insuffisant.
- Une feuille collante directement sortie de la palette signifie souvent un stock trop plastifié plutôt qu'un problème de stockage.
Chacun de ces symptômes peut être attribué à une décision de composition ou de durcissement, c'est pourquoi l'équipement utilisé pour mélanger et presser le composé appartient à la même conversation que la sélection du polymère elle-même.
Buna N récompense un acheteur qui se pose deux questions : quelle est la teneur en acrylonitrile et comment est-il durci ? Ces réponses prédisent la résistance à l’huile, le comportement à basse température et la déformation rémanente à la compression de manière plus fiable que la dureté, la couleur ou le prix au kilogramme. Après cela, le résultat dépend du mélange de discipline et de contrôle du durcissement, car une formulation parfaite pressée sur une ligne non contrôlée produit toujours des sceaux qui reviennent trois semaines plus tard.
 Previous
